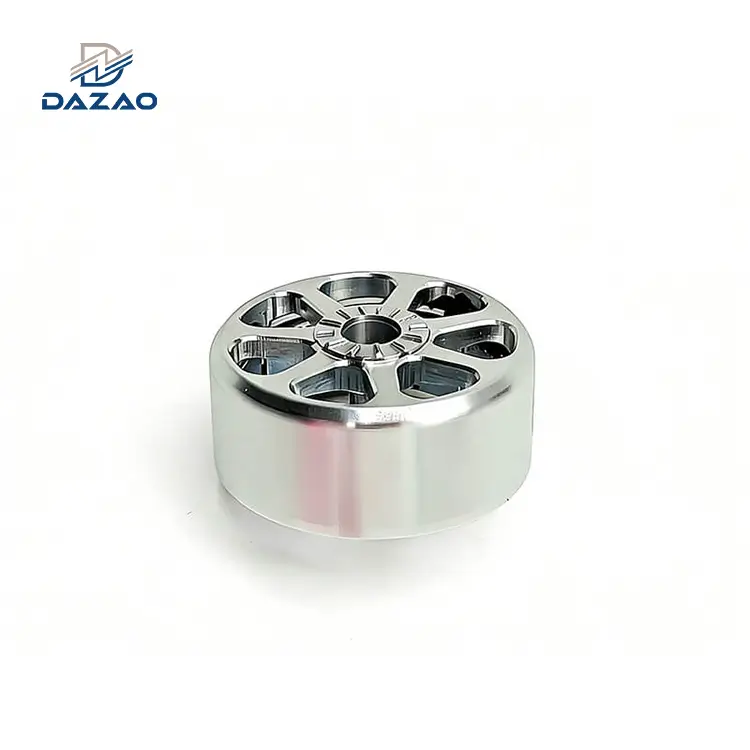
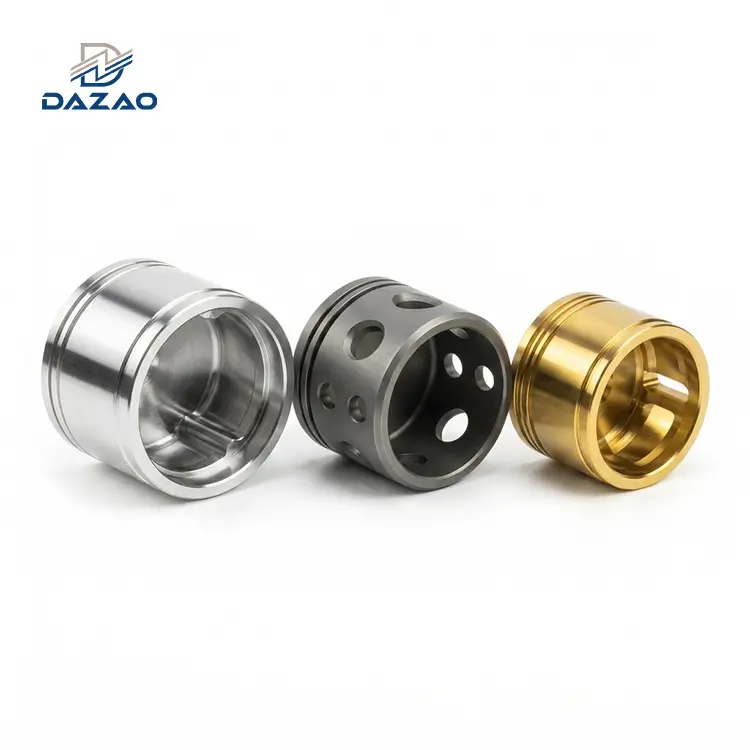
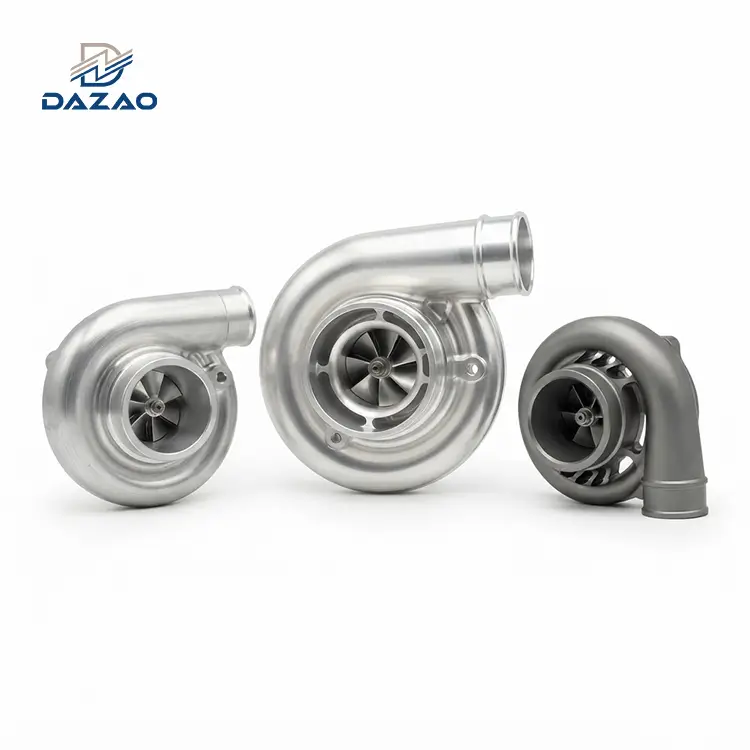
Ag roghnú analúmanam grád mara is fearrÉilíonn meaitseáil cheimic cóimhiotail, ainmniú temper, agus paraiméadair meaisínithe CNC le criosanna oibríochta ar leith: splancscáileán, atmaisféar, nó tumoideachas leanúnach fomhuir. Cé go5083 alúmanam grád mara(go sonrach i dteocht H116 nó H321) cuireann sé friotaíocht níos fearr ar fáil do polladh sáile agus -díghrádú comhpháirteach,5086 alúmanam grád maracuireann neart tuirse níos airde faoi ualaí tonnta dinimiciúil.
5052 alúmanam maraag freastal ar imfháluithe leathán miotail neamhstruchtúracha, agus6061-T6freastalaíonn sé ar pháirteanna CNC ard-chruinneas il-aiseanna nuair a chosnaítear iad le MIL-A-8625 anóidiú cruachóta Cineál III. Is gnách go n-eascraíonn teipeanna tubaisteach allamuigh ó mhaoirseacht trí urlár siopa: íogrú cóimhiotal os cionn 65 céim, micrea-burrs in grooves seal ag feidhmiú mar shuíomhanna creimthe scáintí, agus -screamh idirlinne thar 316 dúntóirí cruach dhosmálta neamh-aonraithe.
Ag roghnúalúmanam grád marale haghaidh róbataic fhomhuirí misin, crua-earraí cosanta mara, agus córais braiteora amach ón gcósta, baineann dianthrádáil mheicniúil, leictriceimiceach agus déantúsaíochta{-déanta. Is minic a fhulaingíonn cóimhiotail struchtúracha sraithe 6000-sraitheanna nó scoilteadh creimthe strus trom nuair a bhíonn siad báite in uisce farraige saibhir leictrilít (3.5% NaCl) faoi bhrú hidreastatach leanúnach.
Os a choinne sin, nuair a athraítear go cóimhiotail ard-mhaignéisiam 5000-sraitheanna, cuirtear bacainní móra déantúsaíochta isteach le linn muilleoireacht CNC ardluais: tógtha-aníos aníos (BUE), inghearradh sliseanna, agus saobhadh teirmeach. Cé go ndíríonn cóimhiotail neamh-mhara ar rátaí ardluais bainte ábhar, ginearáltaalúmanam meaisínithe CNCa choigeartú chun cuimilt imeall i gcóimhiotail mhara insínte a chosc.

AgInnealra Xiamen Dazao, thar dhá scór bliain de mheaisínithe 5-ais do chliaint domhanda mara, róbataic agus fuinnimh, léirigh nach ionann ceimic cóimhiotail ach 40% den fheidhmíocht creimthe. Tá an 60% eile de réir fíorú temper (comhlíonadh ASTM B928), céimseata rannpháirtíochta uirlisí CNC, micrea-topagrafaíocht dromchla (luachanna Ra), agus céimseata leithlisithe galbhánacha.
Miotalóireacht Chomparáideach Cóimhiotail Alúmanam Mara: 5083 vs 5086 vs 5052 vs 6061
An téarmacóimhiotal alúmanaim marathagraíonn sé go príomha d'alúmanam neamh-teas-maignéisiam (sraith 5xxx) agus teas-alúmanam inchóireáilte-maignéisiam-sileacain (sraith 6xxx) a innealtóireacht do chobhsaíocht ciseal ocsaíde éighníomhach (Al2O3) i dtimpeallachtaí dlútha clóiríd.

5083-H116 / H321: Cóimhiotal Ard-Thumtha Fomhuirí
5083 alúmanam grád marais cóimhiotal Al-Mg-Mn é ina bhfuil 4.0% go 4.9% Maignéisiam, 0.4% go 1.0% Mangainéis, agus 0.05% go 0.25% Cróimiam.
· Meicníocht Frithsheasmhachta Creimthe:Aistríonn maignéisiam i dtuaslagán soladach an poitéinseal pollta (Eclais) electro-diúltach agus an scannán éighníomhach cosanta á chobhsú i gcoinne miondealú ian clóiríde.
· Próifíl Mheicniúil:Seachadann sé neart teanntachta deiridh eisceachtúla (275 go 350 MPa) agus coinníonn sé ard-dhianacht briste síos go teocht chrióigineach (-196 céim).
· Feidhmchláir Sprioc: Cásálacha alúmanam marale haghaidh braiteoirí doimhneachta fomhuirí, soithí brú ROV, aguspláta alúmanaim marastruchtúir do bhulcchinn struchtúracha.
5086-H116: Tuirse Dinimiciúla & Friotaíocht turrainge Struchtúrtha
5086 alúmanam grád maraina bhfuil 3.5% go 4.5% Maignéisiam agus 0.2% go 0.7% Mangainéis.
· 5083 vs 5086 Alúmanam:Tá neart teanntachta statach beagán níos ísle ag 5086 ná 5083, ach tá tréithe níos airde ag baint leis -eisitheoir cruaithe oibre agus brú níos fearr-teorainneacha tuirse saoil. Tá sé níos lú so-ghabhálach do chreimeadh exfoliation i splancscáileán timthriallach.
· Feidhmchláir Sprioc: lúibíní alúmanam marafaoi réir ualaí turrainge hidridinimiciúla foréigneacha, trasphlandaí báid, agus tionóil bonn crann.
5052-H32: Formability Fuar le haghaidh Imfhálú Mara & Miotal Leatháin
5052 alúmanam maraina bhfuil 2.2% go 2.8% Maignéisiam agus 0.15% go 0.35% Cróimiam.
· Teorainneacha Feidhmíochta:Ag taispeáint neart toraidh níos ísle (95 go 195 MPa ag brath ar an meon), ní féidir le 5052 tacú le réamh-ualach boltaithe trom nó le comhéadain hiodrálach ardbhrú. Mar sin féin, ceadaíonn a chóimheas ísealtáirgeachta go dtí-fuacht docht-cosa ga a fhoirmiú (R/t=1.0 go 1.5) gan micreascáineadh.
· Feidhmchláir Sprioc:Imfháluithe acomhal leictreach mara, taiscumair sreabháin hiodrálacha, agus lúibíní struis íseal. Le haghaidh gathanna lúbthachta mionsonraithe, rátaí beathaithe, agus paraiméadair uirlisí le haghaidh déantús leatháin, léigh ár dTiomanta5052 alúmanam treoir meaisínithe CNC.
6061-T6: Beachtas Meaisínithe vs Leochaileacht Pitting Sáile
6061 alúmanam maraag brath ar Mg2Si deascadh hardening (0.8% go 1.2% Maignéisiam, 0.4% go 0.8% Sileacain).
· Réaltacht Innealtóireachta:Soláthraíonn 6061-T6 meaisínitheacht eisceachtúil (sliseanna gearrtha saor in aisce, cobhsaíocht ardtoiseach, neart toraidh Níos mó ná nó cothrom le 240 MPa). Mar sin féin, téann 6061-T6 neamh-brataithe i dteagmháil dhíreach le huisce farraige atá ag sileadh nó marbhánta faoi shuímh mhicrea-ghalbhánáin logánta timpeall Fe intermetallic3SiAl12céimeanna.
· Riail Forfheidhmithe:Níl 6061-T6 ainmnithe ach maralúmanam le haghaidh feidhmchláir sáilemá dhéantar anóid chruachchóta (MIL-A-8625 Cineál III) ar an gcomhpháirt iomlán, agus séalaithe ceimiceach tiomnaithe ina dhiaidh sin. Le haghaidh paraiméadair ghearradh iomlán, straitéisí aslonnaithe sliseanna, agus tempers cóireála teasa, tagraíonn ár6061 alúmanam treoir meaisínithe CNC.
Cóimhiotail Alúmanam Mara: Maitrís Feidhmíochta Meicniúla & Creimeadh
Chun comparáid a dhéanamh idir na ceithre chóimhiotail mhuirí seo agus na cóimhiotail aeraspáis 2000{-sraith 2000 nó cóimhiotail ard-neart sraith 7000, féach ar árgráid alúmanam do threoir meaisínithe CNC.
|
Cóimhiotal & Teocht |
Neart Toradh (Fritháireamh 0.2%, MPa) |
Neart Teanntachta Deiridh (MPa) |
Fadú ag Sos (%) |
Rátáil Sprae Salainn ASTM B117 (Gan brataithe) |
Innéacs Meaisínitheachta CNC (6061-T6=100) |
Iolraitheoir Costas Amh-Ábhair Choibhneasta |
|
5083-H116 |
215 – 240 |
305 – 340 |
12 – 16 |
den scoth (< 0.015 mm/yr) |
55 |
1.35x |
|
5083-H321 |
210 – 235 |
300 – 335 |
12 – 15 |
den scoth (< 0.015 mm/yr) |
55 |
1.35x |
|
5086-H116 |
195 – 225 |
275 – 310 |
10 – 14 |
Sár (< 0.020 mm/yr) |
60 |
1.40x |
|
5052-H32 |
190 – 215 |
230 – 260 |
8 – 12 |
An-mhaith (< 0.035 mm/yr) |
50 |
1.05x |
|
6061-T6 |
240 – 275 |
290 – 315 |
10 – 14 |
Moderate (>0.085 mm/bliain) |
100 |
1.00x |
Trí Veicteoir Criticiúla Teip Alúmanam Mara Nochta ar Urlár an tSiopa
Fágann bileoga sonraí teicniúla caighdeánacha ar lár na meicníochtaí teipe fisiceacha a thagann chun cinn nuair a aistríonn comhpháirteanna ó mhúnlaí CAD go timpeallachtaí oibriúcháin amach ón gcósta.
Íogrú Teochta: 5083-O/H111 Creimeadh Intergranular Os cionn 65 céim
Tá láthair dall ríthábhachtach i soláthar crua-earraí mara ag ordú stoc caighdeánach 5083 (cosúil le 5083-O, H111, nó H32) le haghaidh comhpháirteanna atá faoi lé teochtaí oibriúcháin ardaithe.

· Meicníocht mhiotaleolaíochta:In 5xxx alloys containing >3.5% Mg, nochtadh leanúnach ar theocht os cionn 50∘C go 65∘C is cúis le-tuaslagán maignéisiam de sholad sársháithithe dul i dtreo teorainneacha gránach. deascann sé mar scannáin leanúnacha den chéim -anodic (Mg2Al3).
· Briseadh Leictriceimiceach:Tá poitéinseal ciorcaid oscailte thart ar −1.24 V (vs. Leictreoid Chaloiméil Chaighdeánach) ag an gcéim -, ach suíonn an maitrís alúmanaim máguaird ag −0.75 V. I láthair uisce farraige nó comhdhlúthaithe ina bhfuil clóiríd, tuaslagann an chéim -go tapa, rud a chruthaíonn Eisceacht thubaisteach (IGCF) agus Corrosfoliation (IGC).
Mg2Al3+6Cl−→2Mg2++3Al3++6Cl−+12e−
· Dazao Root-Cause Case:Bhain cliant muirí úsáid as 5083-H111 le haghaidh clúdaigh braite ruilse inneall-seomra ag oibriú ag 68∘C. Laistigh de naoi mí, ba chúis le brú sreabhán inmheánach na caipíní snáithithe a lomadh feadh teorainneacha gráin íograithe.
· Sainordú Innealtóireachta:Maidir le comhpháirteanna mara atá faoi réir timthriallta teochta, sonraighTiománaí ASTM B928géilliúil5083-H116nó5083-H321. Téann na tempers seo faoi bhrú speisialaithe-próisis chruaite agus chobhsaithe a scaipeann an chéim i cruinneoga neamhleanúnacha iargúlta. Ní mór dearbhú cáilíochta a áireamhTástáil Aifreann Chaillteanais Aigéad Nítreach ASTM G67 (TAMLT), caillteanas maise faoi bhun 15 mg/cm a fhíorú2.
Micrimhilseogra CNC-Rannpháirtíocht Uirlis Dóirí & Gummy: Creimeadh Crevice in O-Faireoga Ring
An insínteacht ard dealúmanam mara 5083agus cuireann 5052 faoi deara go gcloíonn siad le himill ghearrtha uirlisí, ag cruthú Built-Up Edge (BUE). Cruthaíonn sé seo próifílí dromchla stróicthe agus fágann sé burrs micreascópacha feadh imill shéalaithe O{-.
· Tionscnamh Creimeadh Crevice: In stagnant saltwater, a micro-burr or surface defect (Ra>1.6 μm) cruthaíonn sé micrea-scáinne faoi shéala leaistiméire. Éiríonn an t-uisce farraige taobh istigh den scoilt ídithe ocsaigin tuaslagtha:
Imoibriú Cathodach i Mórréiteach: O2+2H2O+4e−→4OH−
Imoibriú Anodic Laistigh Crevice: Al→Al3++3e−
· Aigéadú Uathcatalytach:Chun neodracht leictreach a choinneáil, tá iain chlóiríd (Cl−) ascnamh isteach sa mhicreabhearna. Hidrealú clóiríd alúmanaim (AlCl3+3H2O→ Al(OH)3Tiomáineann +3HCl) an pH inmheánach síos go 2.0–3.0, agus tuaslagtar an bonnmhiotal faoin séala.
· Frithbhearta Meaisínithe Dazao:
1. Uirlisiú:Scáthán-Diamaint snasta-Cosúil le Carbóin (DLC), muilte deiridh cairbíde gráin-le huillinn ráca ard (+15∘go +20∘) chun deireadh a chur le BUE.
2. Faireoga Séalaithe:O-déantar eiseacha fáinne agus aghaidheanna séalaithe a mheilt trí-chosáin fithise ardluais le brú ard-fuisitheoir fearsaid (70 barra) chun bailchríocha dromchla Ra Níos lú ná nó cothrom le 0.4 μm (16 μin) a bhaint amach, agus ina dhiaidh sin díuirriú scuab scríobach meicniúil faoi 5 formhéadú
Salann Galvanic-Giorrú Droichid: 316 Dúntóir Dhosmálta i gCoirp Alúmanam
Sonraíonn cleachtais innealtóireachta caighdeánacha 316 ceanglóir Cruach Dhosmálta (A4) le haghaidh daingnithelúibíní alúmanam maraagusCásálacha alúmanam mara. Mar sin féin, is minic a theipeann ar leicneáin níolón cothrom caighdeánach chun creimeadh gal a chosc i dtimpeallachtaí mara gníomhacha.

· An Mheicníocht Teip:Le linn timthriallta fliuch-sa splancchrios muirí, galú agus sileann uisce farraige screamh soladach salainn seoltaí (NaCl+MgCl2) trasna imlíne an leicne níolóin chomhréidh. Cruthaíonn sé seo droichead leictrealaíoch idir an ceann bolt 316 SS (−0.05 V poitéinseal) agus an comhlacht alúmanaim 5083 (−0.75 V poitéinseal).
· An Toradh Struchtúrtha:Tiomáineann limistéar cathodach mór an ceanglóir dhosmálta díscaoileadh tapa galbhánach ar an gcuntar alúmanam, rud a fhágann go bhfuil hailt scaoilte agus sáruithe róin.
· Treoirlínte Dearaidh Dazao don Leithlisiú Galbhánach:
1. Céim-Dearadh Counterbore: Milleann CNC póca céimnithe agus feistigh muinchille saincheaptha T- (POM / Delrin nó PTFE) chun an fad creepage trasna an chomhéadain a shíneadh go fisiciúil.
2. Leithlisiú Snáithe: Suiteáil ionsáigh snáithe scriú éighníomhacha nó cuir sciath bhacainn frith-chreimeadh i bhfeidhm (cosúil le greamaigh fluarapolaiméire TEF-GEL) chun teagmháil dhíreach miotail a dhíchur chuig-teagmháil snáithe miotail.
Paraiméadair Meaisínithe CNC Beachtais do Chomhpháirteanna Alúmanam Mara
lamháltais gheoiméadracha daingean a bhaint amach arPáirteanna mara meaisínithe CNCéilíonn rialú tiomnaithe ar dhinimic gearrtha, straitéisí clampála, agus cobhsú teirmeach.
Céimseata Uirlis, Bratuithe DLC, agus Bainistíocht Theirmeach
|
Oibríocht |
Roghnú Uirlis |
Uillinn Rake ( ) |
Uillinn Faoisimh ( ) |
Luas Gearrtha (Vc,m/nim) |
Fotha in aghaidh na Fiacail (fz, mm/z) |
Seachadadh chuisnithe |
|
5083 Garrán |
Carbíd Soladach 3-fhliúit (DLC Brataithe) |
+18∘ |
12∘ |
450 – 750 |
0.15 – 0.25 |
Ard-Tuile toirte (8–10% Eibleacht Shintéiseach) |
|
5083 Ag críochnú |
2-Carbíd Neamhbhrataithe Ultra-Snasta an Fhliúit |
+20∘ |
15∘ |
600 – 1100 |
0.04 – 0.08 |
70 Barra Trí-Ceo Fuaraitheoir Fearsaid |
|
6061-T6 Muilleoireacht Trom |
Carbíd Brataithe 3-Fliúit ZrN |
+15∘ |
10∘ |
800 – 1400 |
0.20 – 0.35 |
Inmheánach Trí-Tuile Fearsaid |
|
O-Fáinne Críochnaigh |
Aon{0}Uirlis Foirme Pointe / Deireadh Liathróid Saincheaptha |
+12∘ |
14∘ |
300 – 500 |
0.02 – 0.04 |
Micrimhilseogra Aer/Ola-Lubrication (MQL) |
Rialú Strus Iarmharach i dTithíochtaí Póca Faoi Uisce domhain-
Clúdaíonn póca domhain faoin bhfarraige atá meaisínithe as tiubhpláta alúmanaim maratá seans ann go bpostálann stoc-coimhthiú meaisínithe mar gheall ar strusanna inmheánacha neamhchothromaithe. Nuair a fhorghníomhú céimseataí casta, ag baint úsáide as speisialaitheMeaisínithe CNC 5-aiscabhraíonn socruithe le sláine an eitleáin tagartha a choinneáil.
1. Céim Roughing:Cuas póca an mhuilinn go siméadrach, rud a fhágann lamháltas stoc aonfhoirmeach 0.50 mm ar gach balla istigh agus taobh amuigh.
2. Strus-Anáil Faoisimh:Le haghaidh comhpháirteanna ríthábhachtacha, rith timthriall rialaithe íseal teochta (150∘C ar feadh 2 uair an chloig) chun strusanna iarmharacha a mhaolú gan -deascadh na céime a spreagadh.
3. Críochnaigh Meaisínithe:Ath{0}}clampáil ag baint úsáide as gialla hiodrálacha boga le chasmhóimint-coinneáil theoranta, ag tógáil pasanna críochnaithe cothromaithe 0.10 mm chun lamháltais rite criticiúla a bhaint amach (Níos lú ná nó cothrom le 0.015 mm).
Foirmiú Snáithe vs Tapáil: Tarraing-Liúntas Neart & Cumhdaithe
Snáitheanna tapáilte isteachfeistis alúmanam marais féidir gall agus stiall faoi chasmhóiminte cóimeála arís agus arís eile.
· Sármhaitheas Foirmiú Rolla:Ar chóimhiotail 5083 agus 5052, cuireann Dazao sconnaí fuar i bhfeidhm seachas sconnaí a ghearradh. Caomhnaíonn foirmiú fuar línte gráin leanúnacha, lasann sé gathanna fréimhe, agus táirgeann sé suas le méadú 30% ar neart tarraingt amach snáithe inmheánach-.
· Liúntas Plating:Ní mór trastomhais páirce snáithe inmheánacha a mheaisíniú go caoinfhulaingt Aicme 6G chun freastal ar an bhfás tríthoiseach 25 go 50 μm a tugadh isteach le anodizing crua-chóta ina dhiaidh sin.
Críochnú Dromchla & Slabhraí Cosanta Creimeadh le haghaidh Páirteanna CNC Mara
Níl ann ach an chéad chiseal cosanta mara a roghnú an cóimhiotal ceart. Le haghaidh miondealú cuimsitheach ar phléascadh meicniúil, snasú, agus folcadáin pretreatment ceimiceach, déan athbhreithniú ar ártreoir críochnú dromchla alúmanaim. Fad saoil napáirteanna CNC alúmanam maraag brath go mór ar pasivation dromchla tánaisteach, ceimic chomhshó, agus meicnic séalaithe róin.
Cóta Crua Cineál III Anodizing: 5xxx Cóimhiotail vs 6061-T6
Iompraíonn anodizing difriúil trasna cóimhiotail sraith 5xxx agus 6xxx mar gheall ar a gcomhábhair idirmhiotalacha bhunúsacha:

· 5083 & 5086 Iompar Anodizing: High magnesium concentrations (>3.5% Mg) dinimic fáis an ocsaíd alúmanaim anodic (Al2O3) ciseal. I bhfolcadáin aigéid sulfarach (MIL-A{-8625 Cineál II agus Cineál III), tuaslagann maignéisiam go páirteach agus idirmhiotalacha mangainéise neamhthuaslagtha ag scaipeadh laistigh den mhaitrís ocsaíd. Cruthaíonn sé seo cuma scamallach, dorcha{-liath go buí-umha. Cé go gcaomhnaítear friotaíocht creimeadh, tá sé deacair ruaimeanna cosmaideacha aonfhoirmeacha dubh nó daite a bhaint amach.
· 6061-Anóidiú Cóta Crua T6 (MIL-A-8625 Cineál III, Aicme 1/2):Táirgeann 6061-T6 ciseal dlúth ocsaíd aonfhoirmeach. Le haghaidh nochtadh leanúnach i splancscáileán mara agus criosanna taoide, sainordaíonn Dazao tiús sciath 50 μm±5 μm (0.002 in). Soláthraíonn sé seo micrea-chruas dromchla de 400 go 500 HV, ag seasamh in aghaidh polladh clóiríd-spreagtha agus damáiste scríobach ó cháithníní gainimh ar fuaidreamh.
Séalaithe Hidrothermal: Aicéatáit Nicil vs PTFE vs Uisce Fiuchphointe
Feidhmíonn ciseal anóid neamhshéalaithe nó drochshéalaithe mar spúinse oscailte, ag luasghéarú polladh trí ionsú ribeach na n-ian clóiríde. Déanann an próiseas séalaithe hidrothermal an alúmana éagruthach scagach a hiodráitiú go boehmite (AlOOH), agus na ballaí pore dúnta ag at.
|
Modh Séalaithe |
Paraiméadair Próisis |
ASTM B117 Uaireanta Sprae Salainn go Pitting |
Friotaíocht Abrasion Taber (Caillteanas in aghaidh 10,000 timthriall) |
Príomhfheidhm Mara |
|
Uisce Dí-ianaithe a Fhiuchphointe |
96∘C–100∘C, pH 5.5–6.5, 45 nóim |
1,000 – 1,500 uair |
18 mg caillteanas |
Íseal-chaitheamh crua-earraí deic, clúdaigh chosmaideacha |
|
-Aicéatáit Nicil Teochta Ard |
88∘C–92∘C, 5.0–8.0 g/L NiAc, 30 nóim |
3,000 - 5,000 uair |
12 mg caillteanas |
Cásálacha alúmanam mara, chassis braiteoir fomhuir |
|
Tuile PTFE / Teflon |
Scaipeadh fo-micron fluarapolymer isteach i bpiocháin roimh shéala teirmeach |
4,000 – 6,000 uair |
Caillteanas 8 mg (an chomhéifeacht frithchuimilte is ísle: μ≈0.12) |
Comhlaí mara frithchuimilte ard-, sleamhnáin actuator |
MIL-DTL-5541 Pasivation & ISO 12944 C5-M Coating Systems
Áit a bhfuil seoltacht leictreach nó cosáin thalmhaithe ag teastáil trasnacomhpháirteanna alúmanam mara (such as EMI/RFI shielded avionics or marine communication enclosures), anodizing is unsuitable due to its high dielectric breakdown voltage (>1,000 V).
· Tiontú Ceimiceach:Cuir iarratas isteachMIL{0}}DTL-5541 Cineál II Aicme 3(cróimiam heicsfhiúsach-tiontú trífhiúsach saor in aisce). Gineann sé seo bacainn éighníomhach bunaithe ar shiorcóiniam nanascála nó tíotáiniam a sholáthraíonn suas le 336 uair an chloig de fhriotaíocht spraeála salainn ASTM B117 agus friotaíocht íseal teagmhála á choinneáil ag an am céanna (<5,000 μΩ/in2).
· Bratuithe Mara Duplex (Timpeallacht Mhuirí C5-M / CX):Le haghaidh tumtha buan nó criosanna tionchair arda-tonnta salainn-, cuir córas péinte ilchiseal i bhfeidhm a chloíonn leisISO 12944 C5-M:
1. Réamhchóireáil Bonn: MIL-Ciseal comhshó de Chineál II Aicme 1A DTL-5541.
2. Príomh-mheánach: Ard-solaid, dhá chomhpháirt eapocsa polaimíde-primer fosfáite since (75 μm DFT).
3. Topcoat: bailchríoch polúireatán alafatacha (50 μm DFT) chun seasamh in aghaidh díghrádaithe UV agus glanadh ceimiceach.
Treoirlínte Dearaidh Comhpháirt CNC Fomhuirí & Mara
Lúibíní Alúmanam Mara: Uisce-Scoileáil & Faoiseamh Strus
Struchtúrthalúibíní alúmanam marataithí a fháil ar ualaí tuirse ard mar aon le spraeáil eatramhach sáile. Na struchtúir seo a dhéanamh trí -i-aisSeirbhísí muilleoireachta CNCligeann sé céimseata draenála casta a chomhtháthú go díreach isteach sa chomhpháirt.

· Roghnú Cóimhiotal:Úsáid6061-T6 (le anóidiú cruachóta 50 μm) le haghaidh céimseataí rib tanaí casta óna dteastaíonn ard-stiffeacht, nó5083-H116pláta nuair a bhíonn táthú nó tumoideachas domhain i gceist.
· Treoirlínte Dearaidh:
1. Deireadh a chur le dromchlaí cothroma cothrománacha inar féidir uisce farraige a chomhthiomsú. Muileann na dromchlaí lúibíní ar fad aníos-haghaidh le 3 ar a laghad∘uisce-fána scoite.
2. Chamfer nó ga na coirnéil phóca inmheánacha go léir go R Níos mó ná nó cothrom le 1.5 mm (0.060 in) chun deireadh a chur le tiúchan strus a thiomáineann scoilteadh creimeadh strus.
Cásálacha Alúmanam Mara: O-Lamháltais Fáinne & Tástáil Sceitheadh
Teastaíonn cruinneas dian tríthoiseach agus aghaidheanna séala nialasacha ó shoithí brú faoi uisce a oibríonn síos go 3,000 méadar.
· Roghnú Cóimhiotal: 5083-H321nó5083-H116billeting brionnaithe.
· Rialú Comhéadain Séalaithe:
1. O-Lamháltas Fáinne Fáinne: loine meaisín agus faireoga rónta aghaidhe de réir caighdeáin AS568 le lamháltais doimhneachta trasna- arna gcoimeád go dtí ±0.025 mm (±0.001 in).
2. Topagrafaíocht an Dromchla: Ní mór do bhalla an fhaireog shéalaithe agus an bailchríoch íochtair Ra 0.4 μm (16 μin) a choinneáil gan luaidhe gearrthóra-isteach/luaidhe-marcanna finné amach.
3. Bailíochtú Sceitheadh Monarcha: Ag Dazao, déantar tástáil braite sceite mais-speictriméadar héiliam ar chistí fomhuirí críochnaithe (modh folúis, íogaireacht sceite<1×10⁻⁸mbar⋅l/s) ina dhiaidh sin tástáil seomra hidreastatach 24 uair an chloig ag brú doimhneachta oibre 1.5x.
Feistis & Flanges Alúmanam Mara: Maoile & Frith{0}}Rialuithe Gallaithe
Ní féidir le córais sreabhán muirí bualadh feansaí ná galú snáithe a fhulaingt faoi bhrú hiodrálach.
· Roghnú Cóimhiotal: 5086-H116nó5083-H112le haghaidh feistis fuar-easbhrúite agus casta.
· Lamháltais Meaisínithe:
Ní mór maoile aghaidh an chlaí a choinneáil laistigh de 0.020 mm trasna trastomhais suas le 250 mm.
Éilíonn dromchlaí séalaithe flange serration fónagrafach bíseach rialaithe (Ra 3.2 μm go 6.3 μm) chun gaiscéid leaistiméire a dhaingniú faoi chomhbhrú.
· Thread Anti-Galling:Snáitheanna píopaí meaisín NPT agus BSPP ar-deileanna CNC ard-chruinneas ag baint úsáide as ionchuir aon phointe seachas dísle snáithithe chun cruinneas foirm cliathánach snáithe a chinntiú.
Seicliosta Sonraíochta Teicniúla Meaisínithe CNC Mara RFQ
Nuair a bheidh líníochtaí agus RFQs á gcur isteach le haghaidhpáirteanna CNC alúmanam mara, má chuirtear sonraíochtaí neamhiomlána ar fáil is féidir ionadú ábhar, sonrúcháin temper mícheart, agus teipeanna luath-réimse a bheith mar thoradh air. Cuir na hocht paraiméadair seo a leanas san áireamh i do nótaí líníochta teicniúla:
Foirmiú Cóimhiotail & Comhlíonadh Caighdeáin
· Glao Amach Caighdeánach:Sonraigh an caighdeán iomlán náisiúnta nó idirnáisiúnta ábhartha. Ná scríobh go simplí "Al 5083" nó "Alúmanam Grád Mara".
· Sampla Nóta Líníochta: Ábhar:Cóimhiotal Alúmanam 5083 in aghaidh an ASTM B928/B928M (Cóimhiotal Ard-Mhaignéisiam do Sheirbhís Mhuirí) nó EN 573-3 GA AW-5083.
· Riail Soláthair:Sainordú anEN 10204 Tuairisc Tástála Ábhar de Chineál 3.1 (MTR)le gach baisc táirgeachta. Ní mór don MTR comhdhéanamh ceimiceach iarbhír a fhíorú (Mg: 4.0–4.9%, Mn: 0.4–1.0%, Cr: 0.05–0.25%, Fe: Níos lú ná nó cothrom le 0.40%) agus diúltú do stoc leáite tánaisteach neamhdheimhnithe.
Ainmniú Teochta & Tástáil Friotaíocht Íogaireachta
· Glao Amach Caighdeánach:Sonraigh -teocht chobhsaithe do chóimhiotail ard-mhaignéisiam 5xxx a fheidhmíonn i splancscáileán mara, i gcruachás nó i ndálaí báite.
· Sampla Nóta Líníochta:Teocht: H116 nó H321 in aghaidh an ASTM B928. Caithfidh an t-ábhar pas a fháil i dtástáil Creimthe Idirghráinní (IGC) in aghaidh ASTM G67 (maischaillteanas NAMLT < 15 mg/cm²) agus i dtástáil ar chreimeadh exfoliation in aghaidh ASTM G66 (ASSET).
· Riail Innealtóireachta:Cosc a chur le teochtaí caighdeánacha O (annealaithe), H111, nó neamhfhíoraithe H32 d'aon chomhpháirt a nochtar do theocht chomhthimpeallach os cionn 50∘C chun céim -leanúnach (Mg2Al3) deascadh teorann gráin.
Céimseata Dromchla Séalaithe Criticiúil & Micrea-Topagrafaíocht
· Glao Amach Caighdeánach:Sainmhínigh Toise agus Lamháltas Geoiméadrach (GD&T) mar aon le gairbhe dromchla uimhríochtúil (Ra) agus buaic-go-airde ghleann (Rz) ar gach comhéadain róin dinimiciúil agus statach.
· Sampla Nóta Líníochta:Críochnú Dromchla Aghaidh Séalaithe: Ra Níos lú ná nó cothrom le 0.4 µm (16 µin), Rz Níos lú ná nó cothrom le 1.6 µm in aghaidh an ISO 4287. Ní mór don dromchla a bheith saor ó mharcanna uirlisí gathacha, luaidhe gearrthóra{-isteach/luaidhe-céimeanna amach, agus cigireacht micrea-optaice faoi 5x. Maoile Aghaidh Flange: 0.020 mm MAX.
· Riail Meaisínithe:O-ní mór do na himeacha fáinne cosáin mhuilleoireachta fithise nó ciorclach leanúnacha a shonrú chun fadchosáin sceite trasna an bhanda teagmhála séalaithe a dhíchur.
Réamh{0}}Lamháltais Trastomhas Páirce Snáithe a Phlátáil
· Glao Amach Caighdeánach:Tabhair cuntas ar phostáil-fás tríthoiseach cóireála dromchla a mheaisíniú agus snáitheanna inmheánacha agus seachtracha á sainiú.
· Sampla Nóta Líníochta:Snáitheanna Inmheánacha: Trastomhas Trastomhas 6G Caoinfhulaingt roimh chóireáil dromchla chun freastal ar 50 µm ± 5 µm Tiús ciseal Hardcoat Anodize. Caoinfhulaingt Snáithe Tomhaiste Deiridh tar éis Anodizing: Aicme 6H in aghaidh an ISO 965-2.
· Riail Déantúsaíochta:Sonraigh foirmiú fuar-rollta (foirmiú snáithe) do chóimhiotail 5083, 5086, agus 5052 thar sconna gearrtha chun línte sreafa gráin a chaomhnú agus teorainneacha táirgeachta lomadh snáithe a mhéadú 25% go 30%.
Cóireáil Dromchla, Tiús Cumhdaithe & Ceimic Séalaithe
· Glao Amach Caighdeánach:Tagairt do chaighdeáin bhrataithe mhíleata nó idirnáisiúnta iomlána, lena n-áirítear aicme, tiús, agus ceimic shéalaithe anodizing post.
· Sampla Nóta Líníochta:Críoch: Cóta Crua Anodize in aghaidh an MIL-A-8625 Cineál III, Aicme 1 (Neamh-Daite, Bailchríoch Nádúrtha Dorcha). Tiús Brataithe: 50 µm ± 5 µm (0.0020 in ± 0.0002 in). Séala Hidrothermal: Séala Aicéatáit Nicil Ardteochta (88 céim -92 céim, 30 nóiméad) nó tuile PTFE. Friotaíocht Íosta Creimeadh: 3,000 uair an chloig in aghaidh an spraeála salann neodrach ASTM B117 gan pitting.
· Nóta Bunús Seoltach (más gá):Tiontú Ceimiceach Roghnach: MIL-DTL-5541 Cineál II, Aicme 3 ar pillíní talaimh; gach dromchla seachtrach atá fágtha MIL-A-8625 Cineál III Aicme 1.
Uirlisiú Cosc ar Éilliú & Postáil-Maisáil Dí-éillithe
· Glao Amach Caighdeánach:Cosc a chur ar thras-éilliú na gcáithníní iarainn micreascópacha le linn déantúsaíochta, rud a chuireann tús le piseáil logánaithe ghalbhánuithe i dtimpeallachtaí salanda.
· Sampla Nóta Líníochta:Prótacal Uirlisithe: Uirlisíocht chomhdhúile amháin; náid tras-úsáid uirlisí gearrtha a úsáideadh roimhe seo ar chóimhiotail neamhfheiriúla. Glanadh: Post-díghalrú ultrasonaic mheaisínithe agus éighníomhachtú/neodrú aigéad citreach ina dhiaidh sin chun cáithníní miotalacha leabaithe a dhíchur.
Prótacail um Thástáil Neamh-Mhillteach (NDT) & Sláine Brú
· Glao Amach Caighdeánach:Sainmhínigh tástáil brú mhonarcha, tástáil sceite héiliam, agus paraiméadair braite crack dromchla le haghaidh imfháluithe faoi uisce.
· Sampla Nóta Líníochta:Ceanglas NDT: Iniúchadh Treáite Fluaraiseachta 100% in aghaidh an ASTM E1417 / AMS 2644 ar easnacha ualach criticiúla-. Fíorú Brú: 100% Tástáil Brú Cruthúnas Hidreastatach ag 1.5x Doimhneacht Oibriúcháin uasta ar feadh 24 uair an chloig. Ráta Sceite Mais-speictriméadar Héiliam: < 1.0 x 10⁻⁸ mbar·l/s.
Caomhnú & Prótacail Pacáistithe Idirthurais Aigéin
· Glao Amach Caighdeánach:Cosc a chur ar chreimeadh roimh am le linn lastais lastais thar lear de bharr taise gafa agus salainn-aer aigéin.
· Sampla Nóta Líníochta:Pacáistiú: Ní mór páirteanna glanta a bheith séalaithe ina n-aonar i málaí teasa an Choscairí Creimthe Gal (VCI)-ina bhfuil pacáistí dísleacháin glóthach shilice gníomhachtaithe in aghaidh an MIL-D-3464. Cuir scannán cosanta scagach neamhchlóirínithe ar aghaidheanna séalaithe criticiúla.
Maitrís Achoimre Glao Amach Líníochta CNC Mara
|
Mír Sonraíochta |
Paraiméadar Glaoch Amach Sprioc |
Caighdeán Tagartha |
Doiciméad Fíoraithe Éigeantach |
|
Ceimic Ábhar |
Al5083 (Mg 4.0–4.9%, Fe Níos lú ná nó cothrom le 0.40%) |
ASTM B928/EN 573-3 |
EN 10204 Cineál 3.1 MTR |
|
Temper State |
H116 nó H321 (Cruthúnas Íogaireachta-) |
ASTM B928 / ASTM G67 |
Caillteanas Aifreann NAMLT<15 mg/cm2 |
|
O-Fáinne Críochnaigh |
Ra Níos lú ná nó cothrom le 0.4 μm, Marcanna Gearrthóir Gathach Nialais |
ISO 4287 / ASME B46.1 |
Tuarascáil Rianaithe Próifíliméadar Dromchla |
|
Caoinfhulaingt Snáithe |
Aicme 6G (Réamh-pláta)→Aicme 6H (Deiridh) |
ISO 965-2 |
Téigh / Níl-Téigh Taifead Tomhsaire Breiseán Snáithe |
|
Anodizing cóta crua |
Cineál III Aicme 1 (50 μm±5 μm) |
MIL-A-8625 / ISO 10074 |
Eddy-Tuairisc faoi Thástáil Tiús Reatha |
|
Séalaithe Pore |
Aicéatáit nicile nó Tuile PTFE |
ASTM B117 / ASTM B680 |
Sonraí Sprae / Díscaoileadh Aigéad 3,000-Uaire |
|
Ionracas Leak |
<1×10⁻⁸mbar⋅l/s@ Folús |
ASTM E498 |
Teastas Mais-Speictriméadar Héiliam |
|
Caomhnú |
Pacáistiú Bacainn Séalaithe VCI |
MIL{0}}STD- 2073-1 / MIL-D-3464 |
Comhartha Cigireachta QA maidir le Pacáistiú-Múchta |
Seirbhísí Meaisínithe CNC Beachtais Mara ag Xiamen Dazao Machinery
Teastaíonn fíorú dian ábhair, cosáin uirlisí ilaiseacha beachta, agus bailchríocha dromchla fíoraithe chun comhpháirteanna déantúsaíochta a dhéanamh do thimpeallachtaí mara, fomhuirí agus amach ón gcósta.

Bunaithe i 2000, oibríonn Xiamen Dazao Machinery áiseanna deimhnithe ISO9001: 2015 agus IATF16949:2016 atá feistithe le hionaid meaisínithe CNC 3-ais, 4-ais, agus 5-ais (DMG MORI, Mazak, agus Brother). Oibríonn ár bhfoireann innealtóireachta go díreach le monaróirí trealaimh mhara chun dúshláin DFM a réiteach, fíoruithe temper a bhainistiú (ASTM B928 / ASTM G67), lamháltais gheoiméadracha daingean (±0.005 mm) a rialú, agus bailchríocha mara deimhnithe a chur i bhfeidhm.

Ceisteanna Coitianta: Alúmanam Grád Mara & Meaisínithe CNC
01.Cad is cúis le 5083 alúmanam a chreimeadh go tapa in urranna inneall mara te?
02.Conas is féidir táthú sliseanna agus rannpháirtíocht uirlisí gummy a chosc nuair a bhíonn meaisínithe CNC 5083?
03.Cén fáth go dteipeann ar leicneáin árasán níolón creimeadh gal a stopadh le 316 boltaí dhosmálta?
04.Cén fáth go bhfuil cuma dorcha agus scamallach ar 5083 alúmanam tar éis anodizing hardcoat?
05.An féidir le 6061-Alúmanam T6 maireachtáil ar thumadh sáile fadtéarmach gan polladh?
06.Cad é an difríocht meicniúil idir 5083 agus 5086 alúmanam le haghaidh lúibíní bád?