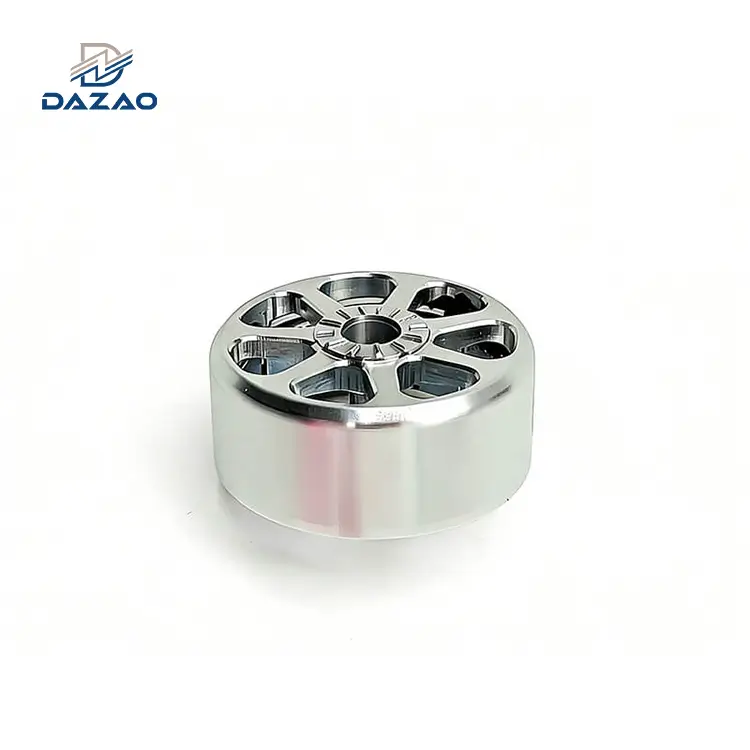
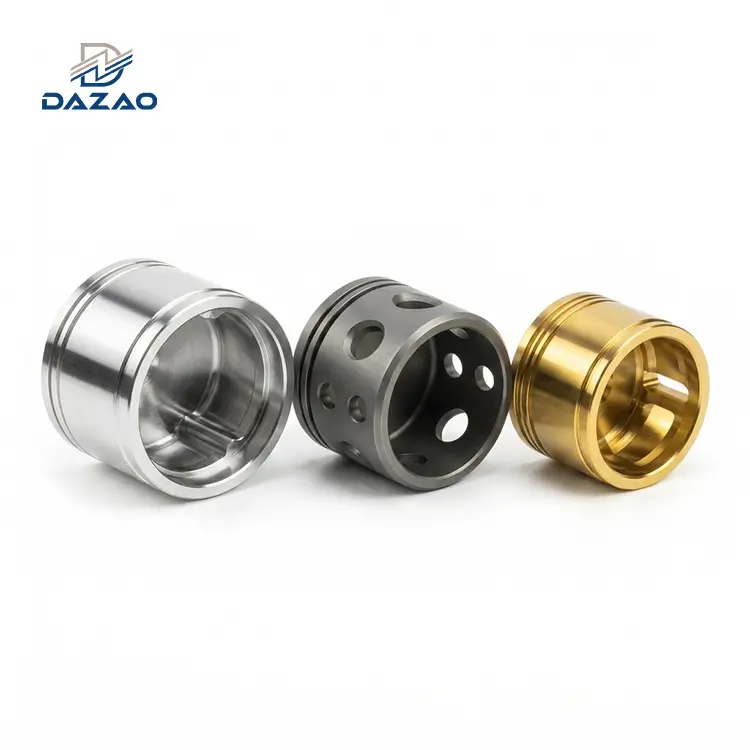
In innealtóireacht mhara nua-aimseartha, tá sé tábhachtach an croí-leictreonaic a chosaint ó thaise agus brú ard. Tá sé seo fíor go háirithe maidir le róbait faoi uisce (ROV/AUV) agus trealamh leictreonach lasmuigh.
Caithfidh imfhálú uiscedhíonach cáilithe brú{-domhainfharraige a láimhseáil. Ba cheart go gcoimeádfadh sé a shéala slán freisin i gcoinne creimeadh sáile le himeacht ama.
Is é meaisínithe CNC an príomhbhealach anois chun tithe brú faoi uisce ardfheidhmíochta a dhéanamh. Is é an t-athrú seo ná fás déantúsaíochta cruinneas.Compared le réitigh nó easbhrúite,Meaisínithe CNCcuireann rialú caoinfhulaingt geoiméadrach níos fearr agus cáilíocht bailchríoch dromchla.
Tugann an t-alt seo forbhreathnú soiléir ar phróiseas déantúsaíochta imfhálú uiscedhíonta alúmanam CNC. Clúdaíonn sé roghnú ábhar, meaisínithe beachtas, agus cóireáil dromchla. Leagann an píosa béim ar shonraí tábhachtacha innealtóireachta a bhreathnaíonn daoine orthu go minic i dtithíocht miotail shimplí.
Cén fáth a bhfuil Cóimhiotail Alúmanam an Ábhar Roghnaithe le haghaidh Imfhálú Uiscedhíonach?
Agus feadáin imfhálú uiscedhíonta alúmanaim á ndearadh, is é roghnú ábhar an chéad chinneadh a chinneann rath an tionscadail. Úsáideann tumadóirí cruach dhosmálta agus tíotáiniam faoi uisce, ach aimsíonn siad cóimhiotail alúmanaim níos coitianta. Tá tóir orthu toisc go bhfuil siad láidir, éadrom, agus éasca le meaisín.
1.6061-T6: An Rogha is Coitianta
Is é 6061-T6 an ceann is mó a úsáidtear go forleathancóimhiotal alúmanaim le haghaidh imfháluithe faoi uisce. Cuireann sé friotaíocht creimeadh maith, neart measartha, agus machinability den scoth.
I gcás fhormhór na n-imfhálú uiscedhíonta atá deartha le haghaidh doimhneachtaí suas le 300 méadar, soláthraíonn 6061-T6 an chothromaíocht is fearr idir feidhmíocht agus costas. Cinntíonn a riocht teaschóireáilte cobhsaíocht tríthoiseach le linn meaisínithe CNC, rud a íoslaghdaíonn an saobhadh.

2. 7075-T6: Ag Brú Doimhneach-Teorainneacha Farraige
Maidir le feidhmchláir domhainfharraige (1000 méadar nó níos mó de ghnáth), moltar 7075-T6 go minic. Tá a neart in iomaíocht le cruach áirithe, rud a ligeann dó difreálaigh an-bhrú a sheasamh.
Mar sin féin, tá a fhriotaíocht creimeadh níos lú ná 6xxx sraith alúmanaim, ag déanamhcóireálacha dromchla chun cinn-ar nós anóidithe crua-chóta-riachtanach.
3. 5083: Do Timpeallachtaí Mara Géire
Maidir le tumoideachas fadtéarmach san uisce farraige (m.sh., baoithe monatóireachta comhshaoil), tá 5083 cóimhiotal alúmanaim i bhfabhar a fhriotaíochta eisceachtúil ar chreimeadh sáile.
rud beag níos deacra le meaisíniú ná 6061. Mar sin féin, déanann a chobhsaíocht cheimiceach é d'úsáid fhadtéarmach san aigéan.
Croílár an Dearaidh Uiscedhíonach: O-Rialú Fáinní agus Caoinfhulaingt
Ní dhéantar feidhmíocht séalaithe a chinneadh ag tiús bhalla, ach ag dearadh an chomhéadain séalaithe.
Go hiondúil braitheann tithíocht bheachtais faoi bhrú faoi uisce ar fháinní O mar phríomhbhac séalaithe.
1. Rónta Gathacha vs Rónta Aghaidh
I ndearaí feadán alúmanam CNC, is minic a úsáidtear an dá mhodh séalaithe le chéile:
Rónta gathacha:
Tá an fáinne O-suiteáilte ar bhalla taobh na caipín deiridh nó ar thrastomhas istigh an fheadáin. De réir mar a mhéadaíonn an brú seachtrach, comhbhrúíonn an fáinne O níos faide isteach sa bhearna séalaithe, rud a fheabhsaíonn feidhmíocht séalaithe.
Rónta aghaidhe:
Brúann an fórsa bolta an fáinne O-síos in aghaidh dromchla réidh. Is minic a úsáideann daoine é ar chlúdaigh flanged ar gá iad a dhíchóimeáil go minic.

2. Lamháltais Bheachtais le haghaidh O-Croí fáinne
Tá luach fíor meaisínithe CNC ina chumas chunrialú docht toisí groove séalaithe.
De ghnáth éilíonn caighdeáin ar nós AS568 leithead groove, doimhneacht, agus gathanna cúinne laistigh de ± 0.02 mm a rialú.
Cóimheas Squeeze:De ghnáth deartha idir15%–30%
Is é an toradh a bhíonn ar bhrú ró-bheag ná sceitheadh ag brú íseal; déanann an iomarca dífhoirmiúchán fáinne O{-buan nó damáiste suiteála.
Cóimheas stráice:Chun an trastomhas inmheánach a shéalú, níor cheart go rachadh an stráice fáinne O- os cionn 5%. Má dhéanann sé, éiríonn an trasghearradh níos tanaí, agus laghdaítear iontaofacht an tséalaithe.
3.Cás Teip Séalaithe Coiteann: Tá Toisí Ceart-Mar sin, Cén Fáth a Sceitear é?
Tá go leor imfhálú uiscedhíonta alúmanaim feicthe againn a rith athbhreithnithe líníochta agus seiceálacha méide. Mar sin féin, sceitheadh siad fós le linn tástálacha tumoideachais nó úsáide fadtéarmach.
I bhformhór na gcásanna, ní raibh an cheist cruinneas meaisínithe, ach ní leor breithniú ar choinníollacha oibriúcháin fíor.
Baineann cás teip tipiciúil le:
· O-earrtha fáinne deartha go docht de réir na dtáblaí caighdeánacha
· Sár-doimhneacht oibriúcháin níos mó ná doimhneacht dearaidh bhailíochtaithe
· Marcanna uirlis casadh subtle ach leanúnach ar dhromchlaí séalaithe
· Corradh beag O-fáinne le linn cóimeála nó cothabhála
Faoi ardbhrú hidreastatach, baineann móilíní uisce leas as na micrea-lochtanna seo agus téann siad isteach de réir a chéile, rud a chruthaíonn sceitheadh infheicthe.
Conclúid:
Ní hionann "go toise-chomhlíontach" agus "séalaithe go hiontaofa."
Is é an fíor-tháscaire de dhearadh séalaithe aibí a chaoinfhulaingt maidir le héagsúlacht déantúsaíochta, earráid tionóil, agus luaineacht brú.
4.Surface Críoch: Cén fáth Ra 0.8 μm Matters?
Léiríonn ár gcuid go bhfuil níos mó ná 50% de na saincheisteanna ina saothraítear rónta ag roghnú an garbh dromchla mícheart. Níl baint aige seo leis an ábhar fáinne O.
Maidir le comhéadain séalaithe, ba cheart duit an bailchríoch dromchla meaisínithe CNC a rialú idir Ra 0.8 μm agus Ra 1.6 μm.
· Ró-gharbh → déantar marcanna micrea-uirlis a bheith ina mbealaí sceite
· Ró-réidh (bailchríoch scátháin, Ra < 0.2 μm) → ní féidir le ramhar séalaithe cloí leis, ag méadú riosca cuimilte agus O-damáiste fáinne

Próiseas Meaisínithe CNC le haghaidh Imfhálú Uiscedhíonach Alúmanam
Ardchaighdeán a tháirgeadhfeadáin imfhálú uiscedhíonta alúmanaiméilíonn comhtháthú gan uaim de casadh aguspróisis muilleoireachta.
1. Beachtas CNC Casadh
Is é casadh an príomh-phróiseas do chásanna sorcóireacha.
Rialú comhaxiality:
Déantar an trastomhas inmheánach, an trastomhas seachtrach, agus na gnéithe séalaithe go léir a mheaisíniú in aon socrú amháin. Cuidíonn sé seo le hearráidí a sheachaint ó athchlampáil.
Meaisíniú balla tanaí-:
Chun meáchan a laghdú, is minic a bhíonn ballaí imfhálú tanaí. Úsáideann meaisíní oilte flúirseach fuarán agus straitéisí garbhaithe/críochnaithe céimnithe chun saobhadh teirmeach agus strus iarmharach a rialú.

2. Muilleoireacht Il-ais-
Is minic a chuimsíonn caipíní deiridh gnéithe casta cosúil le treantóirí cábla, comhlaí faoisimh brú, agus poill gléasta snáithithe.
Foirmiú snáithe:
Is fearr rolladh snáithe (tapáil foirmeacha) seachas gearradh chun neart na snáithe a fheabhsú-go háirithe nuair a iompraíonn snáitheanna ualaí struchtúracha.
Padaí gléasta braiteora:
Ligeann muilleoireacht 4-ais nó 5-ais dromchlaí gléasta cothroma a mheaisíniú go díreach ar chásanna sorcóireacha, ag cinntiú comhbhrú gasket aonfhoirmeach.
3. Sochtadh Chatter agus Rialú Marcáil Uirlis
Is féidir le feadáin alúmanam fada tanaí-mheaisínithe a bheith marfach maidir le dromchlaí séalaithe.
Úsáideann siopaí CNC a bhfuil taithí acu uirlisí frith-chreathadh agus teaglaim optamaithe RPM/beatha chun patrúin gearrtha aonfhoirmeacha, leanúnacha a tháirgeadh i limistéir shéalaithe.
Freagracht Dearaidh vs Déantúsaíochta: Cá háit ar Chóir dúinn Fadhbanna a Réiteach?
Is fadhb choitianta i dtionscadail imfhálú uiscedhíonta cúis teip séalaithe a aithint. Is féidir leis a bheith ina locht dearaidh nó ina cheist déantúsaíochta.
Ó thaithí, tagann fadhbanna chun cinn nuair nach mbíonn teorainneacha freagrachta soiléir go luath.
Ní mór é a shainiú le linn an dearaidh:
· O-méid fáinne, ábhar agus rátáil brú
· Sprioc doimhneacht oibriúcháin agus fachtóir sábháilteachta
· Minicíocht cothabhála agus díchóimeála
Mura bhfuil sainmhínithe soiléire ar na paraiméadair seo, ní féidir le feidhmiú foirfe CNC amháin iontaofacht séalaithe a ráthú.
Ag brath go mór ar shaineolas déantúsaíochta:
· Inmheicníocht na n-eirí fáinne O agus na gathanna cúinne
· Comhsheasmhacht bailchríoch dromchla
· Rialú dífhoirmithe ballaí tanaí
Is minic a thugann monaróirí CNC a bhfuil taithí acu aiseolas DFM le linn na céime líníochta. Optamaíonn siad méideanna groove, céimeanna meaisínithe, agus cóireálacha dromchla seachas díreach tar éis an chló.
Sábhálann comhoibriú luath i bhfad níos mó costais ná tástáil brú arís agus arís eile níos déanaí.
Sin é an fáth a bheith ag obair le aseirbhís ghairmiúil meaisínithe CNCa thuigeann struchtúir séalaithe, tá cúiteamh anodizing, agus riachtanais brú faoi uisce ríthábhachtach le haghaidh iontaofacht fadtéarmach.
Cóireáil Dromchla: Cúiteamh Anodizing agus Séalaithe
Cruthaíonn alúmanam ciseal ocsaíd go nádúrtha. Mar sin féin, is féidir le huisce farraige saibhir clóiríde a bheith ina chúis le creimeadh pollta agus galbhánach. Déanann sé seo cóireáil dromchla tábhachtach.
1. Anodizing Cóta Crua (Cineál III)
An caighdeán tionscail le haghaidh tithe brú faoi uisce.
Próiseas:Cruthaíonn anóidiú aigéid sulfarach ar theocht íseal ciseal ocsaíd alúmanaim 25–50 μm
Sochair:Cruas níos mó ná HRC 60, friotaíocht caitheamh den scoth, insliú leictreach, agus cosaint creimeadh

2. Cumhdach agus Cúiteamh Toiseach
Cuireann anodizing tiús. Gan cúiteamh, éiríonn grooves séalaithe níos éadomhain, rud a fhágann go bhfuil ró-chomhbhrú fáinne O-.
Mascadh:
Féadfar limistéir shéalaithe a chumhdach ionas go bhfanfaidh siad alúmanam lom nó go bhfaighidh siad anodizing tanaí (Cineál II)
Cúiteamh Toiseach:
Is é an cur chuige is fearr cuntasaíocht ar fhás anodizing le linn ríomhchlárú CNC ag baint úsáide as lamháltais diúltacha
3. Tuile PTFE (Teflon).
Líonann tuile PTFE tar éis anodizing crua phiocháin bídeacha. Feabhsaíonn sé seo lubricity dromchla agus cabhraíonn sé le suiteáil fáinne O-agus feidhmíocht séalaithe.
Rialú Cáilíochta agus Tástáil Brú
Ní mór iniúchadh dian a dhéanamh ar gach imfhálú uiscedhíonta sula seachadadh.
1. Cigireacht CMM
Dírítear ar lamháltais gheoiméadracha seachas ar thoisí bunúsacha:
Cruinneog:Cinntíonn sé comhbhrú fáinne O- aonfhoirmeach
Ingearacht:Cuireann sé cosc ar-dí-ailíniú caipín
2. Tástáil Sceitheadh Fholúis
Nochtann tástáil folúis-lobhála go tapa micrea-sceitheadh, póiriúlacht nó lochtanna meaisínithe.
3. Tástáil Brú Hidreastatach
Déantar imfhálú a thástáil i ndlísheomraí brú ag doimhneacht rátáil 1.25–1.5 ×.
Aimsíonn tréimhse fhada (24+ uair) micreasceitheadh
Féadfar tomhasairí brú a chur i bhfeidhm chun dífhoirmiúchán leaisteach a fhíorú i gcoinne boinn tuisceana dearaidh

Treochtaí Feidhmchláir i dTithíochtaí Brú Faoi Uisce Alúmanam
Cásálacha ROV 1.Modular le caighdeánaithecomhpháirteanna ROV saincheaptha
2.Fuinneoga féachana trédhearcacha (aicrileach nó sapphire) le dearaí séalaithe ilchéime
3. Struchtúir éadroma ag baint úsáide as easnacha inmheánacha agus barrfheabhsú topology, ag laghdú meáchain os cionn 20%-ríthábhachtach le haghaidh seasmhachta AUV
Conclúid: Roghnú an Comhpháirtí Déantúsaíochta CNC Ceart
Ní meaisínithe simplí imfhálú uiscedhíonta alúmanaim domhain a dhéanamh-is dúshlán cuimsitheach é a bhaineann le hábhair, cruinneas agus rialú próisis.
Tá tuiscint dhomhain ar iompar 6061-T6 agus rialú cúramach ar lamháltais O-ring groove ríthábhachtach. Bíonn tionchar ag gach mionsonra ar shábháilteacht leictreonach.
Más gá duit meaisínithe feadán imfhálú uiscedhíonach gairmiúil alúmanam, roghnaigh soláthraí a bhfuil taithí innealtóireachta fíor faoi uisce agat. Ba chóir go mbeadh tuiscint láidir acu ar chruas anodizing agus scileanna tástála brú iomlán.
Ag Dazao, déanaimid níos mó ná déantúsaíocht páirteanna. Cuidíonn ár scileanna DFM le hinnealtóirí struchtúir séalaithe a fheabhsú. Cinntíonn sé seo go n-oibríonn gach imfhálú go maith faoi bhrú ard.
Cibé an bhfuil fréamhshamhaltú nó táirgeadh baisc bheaga, tá cruinneas meaisínithe CNC fós mar gheata chuig an domhainfharraige.

CCanna
1. Cé chomh domhain is féidir imfhálú uiscedhíonach alúmanaim a sheasamh?
Tá an chuid is mó d'imfhálú 6061-T6 oiriúnach le haghaidh doimhneacht suas le 300 méadar. Le dearadh cuí, is féidir le Cásálacha 7075-T6 níos mó ná 1000 méadar.
2. An bhfuil meaisínithe CNC níos fearr ná easbhrúite le haghaidh imfhálú uiscedhíonta?
Tá. Soláthraíonn meaisínithe CNC lamháltais níos déine, rialú críochnú dromchla níos fearr, agus comhéadain séalaithe níos iontaofa.
3. An gcuireann anóid isteach ar O-fheidhmíocht séalaithe fáinne?
Tá. Cuireann anodizing crua tiús. Gan chúiteamh, d'fhéadfadh go sáródh brú fáinne O-teorainneacha sábháilte agus go mbeadh sé ina chúis le sceitheadh.
4. Cén garbh dromchla a mholtar le haghaidh limistéir ina saothraítear rónta?
Tá Ra 0.8 μm go Ra 1.6 μm oiriúnach. D'fhéadfadh teip séalaithe a bheith mar thoradh ar dhromchlaí ró-gharbh nó ró-mhíne araon.
5. Cén chaoi a ndéantar tástáil ar imfháluithe uiscedhíonta alúmanam CNC sula seachadadh?
Áirítear le tástáil tipiciúil iniúchadh CMM, tástáil sceite folúis, agus tástáil brú hidreastatach ag doimhneacht rátáil 1.25–1.5 ×.